简体中文
NOTICIAS
Hogar / Noticias / Noticias de la industria / Diseño de matrices progresivas: proceso, disposición de tiras, tolerancias y costos de herramientas

Un ingeniero envía una impresión de pieza para un soporte de acero inoxidable que se ubicará cerca de un turbocompresor en la plataforma de un vehículo nuevo. El volumen proyectado es de 400.000 piezas por año y un orificio de montaje debe tener una tolerancia de /-0,05 mm. En cuestión de días, el proveedor de herramientas responde con un diseño de tira que muestra cómo se perforará, recortará, formará y cortará la bobina para obtener el soporte terminado a aproximadamente 250 golpes por minuto. Esa respuesta es donde el diseño progresivo de matrices se gana la vida o comienza a crear problemas.
El diseño de matriz progresiva es la disposición de múltiples operaciones de estampado en un solo conjunto de matriz para que cada golpe de prensa entregue una pieza completa. Merece mucha atención porque el diseño de la matriz determina la calidad de cada pieza producida durante la vida útil de la herramienta, el costo de la herramienta en sí y el tiempo de entrega entre el pedido y la producción.
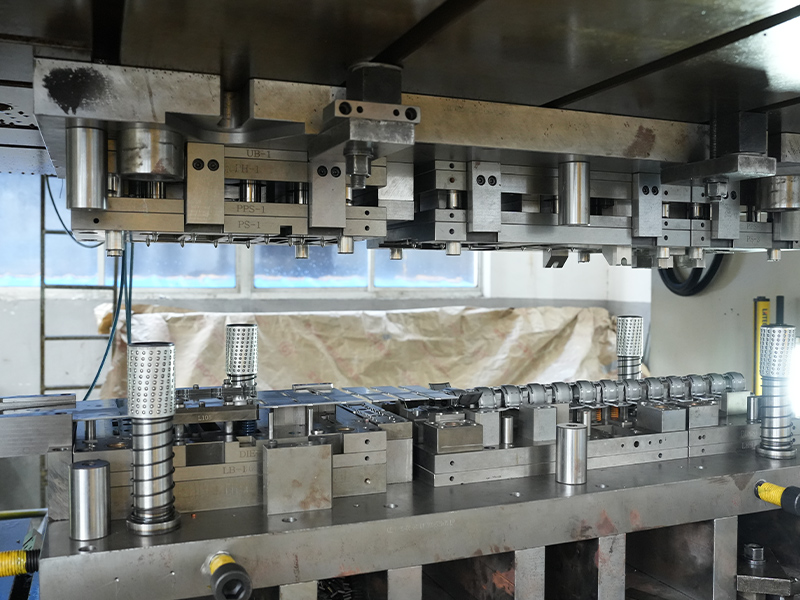
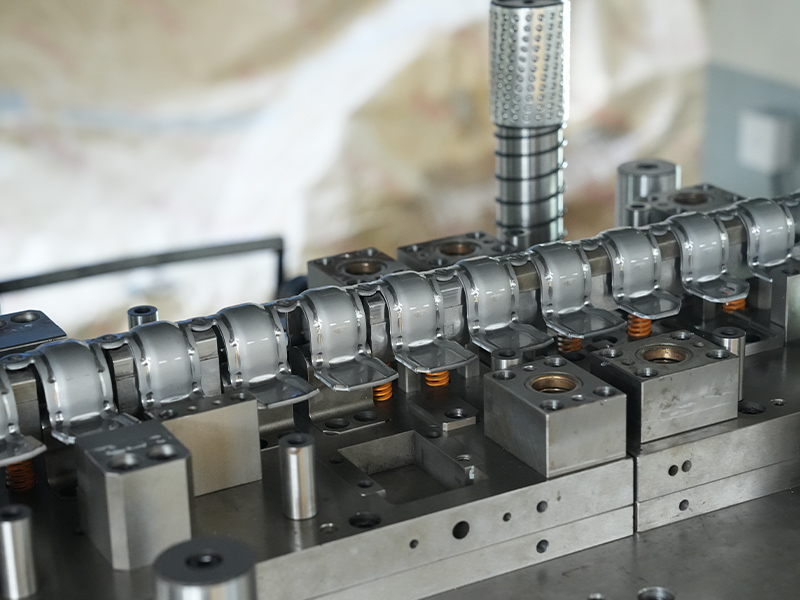
Un troquel progresivo trabaja sobre una tira continua de metal. La tira avanza una distancia fija, llamada paso o longitud de avance, con cada golpe de prensa. En cada estación se lleva a cabo una operación: se perfora un orificio piloto, se recorta un contorno, se dobla una brida, se dibuja una copa o se estampa una característica. En la estación final, la pieza terminada se separa de la cinta portadora que la ha llevado a través de la matriz.
Los elementos principales de un diseño de matriz progresiva son:
La secuencia y el diseño del soporte no son detalles. Son la columna vertebral de todo el proceso, porque cada estación posterior depende de que el material llegue a la posición correcta y en la forma correcta.
El diseño de troquel progresivo sigue un flujo de trabajo repetible. Saltarse cualquier paso suele aparecer más tarde como un problema en la prensa.
El diseño de la franja es el paso más importante. Un diseño deficiente con un portaaviones inestable o un pilotaje débil no se puede reparar con un mejor mecanizado; falla en la prensa, a veces sólo después de que se han fabricado miles de piezas. Por esta razón, los diseñadores de troqueles experimentados dedican más tiempo al diseño de la tira que a cualquier otra fase.
El comportamiento del material es el punto de partida de todo diseño de troquel progresivo. Los grados más duros, como el acero inoxidable 304, 316 y 410, se endurecen durante el conformado, por lo que el troquel debe dejar suficiente espacio y, a veces, incluir pasos para aliviar la tensión. El aluminio y sus aleaciones se forman fácilmente pero tienden a desgastarse en las superficies de las herramientas, por lo que la lubricación, el acero pulido para herramientas y las holguras controladas son esenciales. Las aleaciones de cobre ofrecen excelente conductividad y ductilidad, pero requieren herramientas afiladas para mantener las rebabas alejadas de las áreas de contacto eléctrico. El acero galvanizado o recubierto de zinc puede perder su recubrimiento en los bordes cortados, por lo que el diseñador debe controlar el espacio libre y la geometría del borde para proteger la capa.
| Materiales | Piezas típicas de troquel progresivo | Consideraciones de diseño |
|---|---|---|
| Acero inoxidable (304, 316, 410) | Soportes, juntas, escudos térmicos. | El trabajo se endurece; necesita autorizaciones generosas y, a veces, tratamiento posterior al estampado |
| Aluminio y aleaciones de aluminio. | Disipadores de calor, tapones de carga | Ligero y moldeable; Observe el irritamiento, la recuperación elástica y el acabado de la superficie. |
| Cobre y latón | Conectores, pasadores, tapas de cojinetes | Excelente formabilidad; Se requieren herramientas afiladas para el control de rebabas. |
| Zinc y acero galvanizado. | Carcasas de motor, amortiguadores. | El revestimiento puede desprenderse; El espacio libre estrecho preserva la protección de los bordes. |
un brida de acero automotriz es un buen ejemplo de una parte que parece simple pero que depende en gran medida de la progresión. Los requisitos de geometría de brida, patrón de orificios y planitud generalmente obligan al diseñador a combinar estaciones de perforación, recorte y formación, y la matriz debe mantener estabilidad dimensional durante tiradas de producción largas.
 Proveedores de bridas de acero para automóviles personalizados, empresa Changzhou Dingjia Metal Technology Co., Ltd. es un proveedor de bridas de acero para automóviles personalizados y una empresa de bridas de acero para automóviles de China, nuestra... Ver producto →
El paso entre estaciones define la longitud de avance y, a su vez, el número de piezas producidas por carrera. Un paso más corto aumenta la producción, pero puede dejar muy poco espacio para herramientas de conformado profundo. La tira portadora debe ser lo suficientemente fuerte para mover la pieza a través de cada estación, pero lo suficientemente estrecha para mantener alta la utilización del material. El pilotaje sólo es seguro cuando los agujeros piloto sobreviven hasta la estación final, por lo que el diseño no debe eliminarlos demasiado pronto. Estas compensaciones son la razón por la que las revisiones del diseño de las tiras son importantes antes de comenzar con el mecanizado.
El diseño moderno de matrices progresivas mantiene habitualmente las posiciones de los orificios en /-0,05 mm y la planitud dentro de 0,1 mm para piezas pequeñas y medianas, pero los valores alcanzables dependen del espesor del material, el ancho de la tira, el tamaño de la pieza y el número de estaciones. En aplicaciones de motores de alta temperatura, un junta de sellado turbo de acero inoxidable exige una planitud ajustada y bordes sin rebabas porque cualquier imperfección puede comprometer el sellado. Un diseñador de matrices que comprende la función de cada característica sabe qué tolerancias son críticas y cuáles son secundarias, y ese conocimiento afecta directamente el costo de las herramientas.
 Proveedores de juntas de sellado turbo de acero inoxidable personalizadas, empresa Changzhou Dingjia Metal Technology Co., Ltd. es un proveedor de juntas de sellado turbo de acero inoxidable personalizadas de China y un mar turbo de acero inoxidable... Ver producto →
Un troquel progresivo rara vez es la forma más barata de construir un prototipo y no es la respuesta correcta para cada pieza. La herramienta en sí puede costar unos pocos miles de dólares para un diseño simple de dos estaciones o más de seis cifras para un troquel complejo con muchas operaciones de conformado. La economía suele favorecer un troquel progresivo cuando el volumen anual es lo suficientemente alto como para que el bajo costo por pieza compense la inversión en herramientas.
Según lo previsto, un troquel progresivo típico para un estampado pequeño tarda entre cuatro y diez semanas en diseñarse y construirse. La geometría compleja, los materiales duros y las tolerancias estrictas amplían esa ventana porque las pruebas y el muestreo toman más tiempo. Planifique al menos una ronda de aprobaciones de muestras y confirme quién asume el costo de los cambios causados por las actualizaciones de diseño por parte del cliente.
Los principales factores de costo en un diseño de matriz progresiva incluyen:
Incluso los equipos experimentados ven que se repiten los mismos problemas en el diseño de troqueles progresivos. Reconocer estos problemas a tiempo reduce el riesgo para el comprador.
La mayoría de estos problemas comparten una causa fundamental: el troquel se diseña antes de que se comprendan completamente el material y el proceso. Un proveedor con experiencia en producción en una variedad de materiales puede señalar estos problemas durante la cotización en lugar de durante la prueba.
El socio adecuado aporta más que una prensa y un troquel. Busque un proveedor que diseñe y fabrique sus propios troqueles progresivos, que tenga la capacidad de prensa para realizar la producción internamente y que pueda demostrar experiencia con metales ferrosos y no ferrosos. Un sistema de gestión de calidad añade confianza en que las herramientas, el muestreo y los pasos de producción están documentados. Lo más importante es que el proveedor debe estar dispuesto a analizar el diseño de las tiras, la estrategia de tolerancia y la elección del material antes de cerrar la cotización.
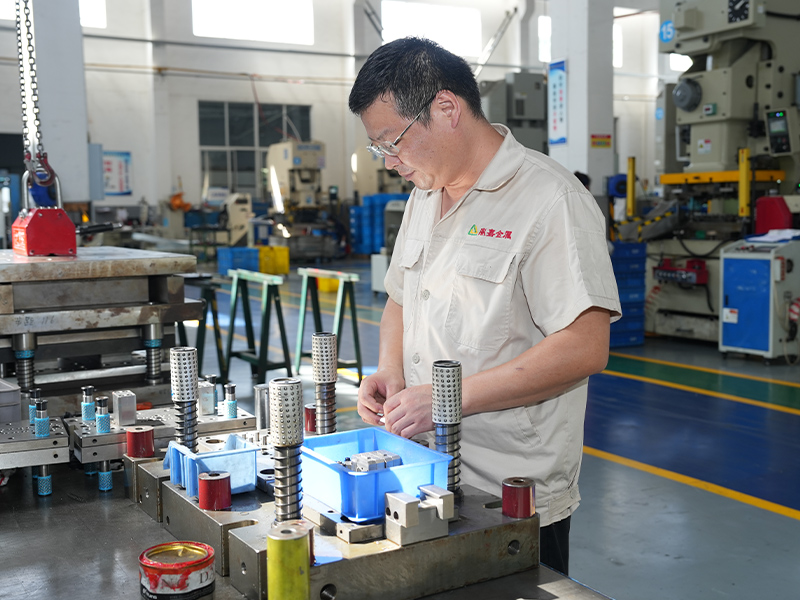
En Changzhou Dingjia Metal Technology, el mismo equipo de ingeniería que diseña el troquel progresivo también brinda soporte al ensamblaje del troquel y a la línea de estampado. Nuestra capacidad de estampado alcanza las 500 toneladas y nuestra gama de producción abarca piezas de acero inoxidable, hierro, acero para automóviles, aluminio, cobre y zinc. Esa estructura significa que el conocimiento de los materiales y la retroalimentación de fabricación van directamente a cada revisión de diseño. Para nuevos proyectos de pilas de carga de energía, también hemos aplicado enfoques de matrices progresivas a componentes como el placa térmica de ventilador de aluminio estampado , donde el rendimiento térmico, la planitud y la calidad de la superficie son importantes.
 Proveedores de enchufe de pila de carga de nueva energía con placa térmica de ventilador de aluminio estampado personalizado, Changzhou Dingjia Metal Technology Co., Ltd. es un proveedor de enchufes de pila de carga de nueva energía con placa térmica de ventilador de aluminio estampado personalizado de China y... Ver producto →
Para prepararse para su próxima parte, revise nuestra guía práctica para el estampado de piezas de precisión para ver cómo interactúan el material, las herramientas y los factores de producción. Si ya tienes una impresión o un modelo 3D, puedes contacta al equipo para analizar el diseño de la tira y el plan de herramientas antes de comprometerse con una inversión completa.
El diseño de troqueles progresivos recompensa a los ingenieros y compradores que miran más allá de la cotización. El diseño de la tira, la secuencia de las estaciones, la selección del acero para herramientas y el conocimiento del material detrás del troquel deciden si su pieza llega a tiempo, mantiene su tolerancia y se mantiene asequible en volumen. Solicite ver el diseño, cuestione las suposiciones y elija un socio cuyos ingenieros de troqueles hablarán con usted antes de cortar el acero.
Su dirección de correo electrónico no se publicará. Los campos requeridos están marcados *
Nuestra metal de metal de estampado de acero inoxidable es un componente de alto rendimiento diseñado para cumplir con los requisitos exigentes de las industrias que necesitan precisión, durabilida...
Ver detalles
Nuestra cuña de acero inoxidable resistente al desgaste y de alta presión está diseñada para resistir condiciones y proporciona un rendimiento excepcional en una variedad de aplicaciones industrial...
Ver detalles
Nuestra junta de sellado de turbo de acero inoxidable está diseñada para aplicaciones de alto rendimiento en motores turboalimentados, proporcionando un sello robusto y confiable para evitar la fug...
Ver detalles
Nuestro soporte de acero inoxidable resistente al desgaste está diseñado para aplicaciones de alto rendimiento donde la durabilidad y la resistencia son primordiales. Hecho de acero inoxidable prem...
Ver detalles
Nuestra junta de hierro es una solución de sellado de alto rendimiento diseñada para proporcionar un rendimiento duradero y confiable en una amplia gama de aplicaciones industriales. Fabricado con ...
Ver detalles
El conjunto de núcleo de la válvula de hierro estampado se fabrica utilizando tecnología de estampado y está hecho de material de hierro de alta calidad, estampado con precisión en forma. Este comp...
Ver detalles
Nuestro soporte de montaje de hierro es una solución de soporte robusta, versátil y altamente duradera diseñada para una amplia gama de aplicaciones industriales y comerciales. Construido a partir ...
Ver detalles
El soporte de compromiso de engranaje de hierro es un componente robusto y diseñado por la precisión diseñado para garantizar la participación segura y eficiente de los engranajes en varios sistema...
Ver detalles
Nuestra brida de acero automotriz está diseñada para precisión, durabilidad y rendimiento excepcional en varias aplicaciones automotrices. Hecho de acero al carbono de alta calidad, acero inoxidabl...
Ver detalles
Nuestra cubierta de silencio de aluminio de hierro es una solución duradera y de alto rendimiento diseñada para reducir efectivamente el ruido y la vibración en una amplia gama de aplicaciones indu...
Ver detalles
El pasador de la válvula solenoide de la bomba de agua plateada de cobre es un componente de alto rendimiento y ingeniería de precisión diseñado para la funcionalidad en las válvulas solenoides de ...
Ver detalles
El amortiguador de placa de zinc puro es una solución duradera y de alto rendimiento diseñada para mejorar la funcionalidad y la longevidad de varias maquinarias y equipos. Construido a partir de m...
Ver detallesdatos de contacto
Address: No.6 Qiasheng North Road, Caoqiao Industrial Park, Town Xueyan, distrito de Wujin, ciudad de Changzhou, provincia de Jiangsu
TEL: 86-15050692548
Si está interesado en nuestros productos, consulte
 Fabricantes de estampados de metal ferroso y no ferroso