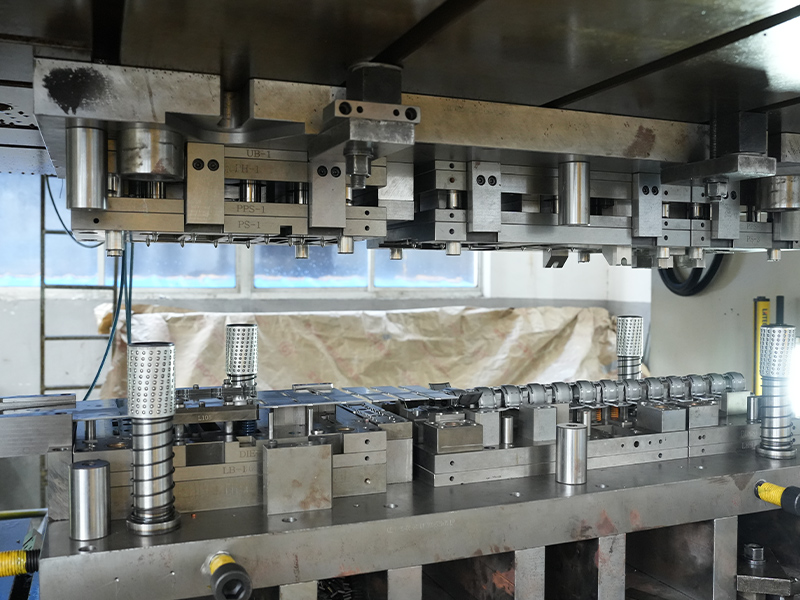
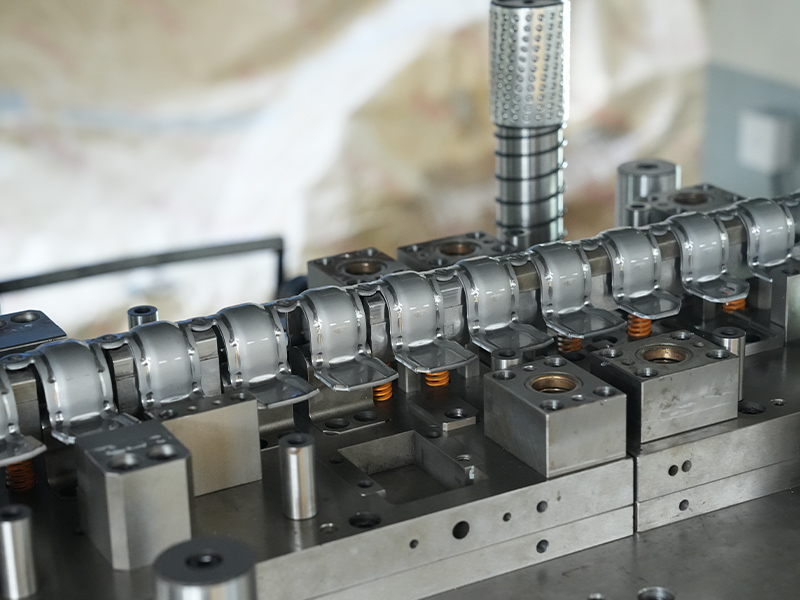
Para un ingeniero que especifica interconexiones, un gerente de adquisiciones que busca jaulas de rodamientos o un diseñador de productos que optimiza la disipación de calor, las piezas estampadas de cobre a menudo representan una convergencia de rendimiento y capacidad de fabricación que pocos otros tipos de componentes pueden igualar. El desafío no es si el cobre se puede estampar, sino cómo seleccionar la aleación adecuada, definir tolerancias que equilibren el costo y la función y hacer a los proveedores las preguntas correctas antes de cortar la primera herramienta.
¿Qué son las piezas estampadas de cobre?
Piezas estampadas de cobre son componentes metálicos de precisión producidos alimentando tiras de cobre o aleación de cobre a través de una matriz de estampado progresiva o compuesta de alto tonelaje. La tira se corta, se perfora, se dobla, se estira y se acuña en una secuencia de estaciones, a menudo a velocidades superiores a 200 golpes por minuto. El resultado es una pieza con forma neta que cumple con estrictos requisitos dimensionales con un procesamiento secundario mínimo, fundamental en aplicaciones eléctricas, automotrices e industriales de gran volumen.
Descripción general del proceso
La secuencia de fabricación comienza con una tira de cobre, normalmente de entre 0,05 mm y 3,0 mm de espesor, alimentada desde una bobina a una prensa. Un troquel progresivo realiza múltiples operaciones en un solo golpe. La naturaleza continua del proceso permite una repetibilidad constante entre piezas y admite volúmenes anuales de 100.000 a decenas de millones de piezas. Los pasos clave incluyen pilotear para una alineación precisa, tapar el perfil exterior, formar características como radios o relieves y separar la pieza terminada del soporte. Las herramientas avanzadas integran sistemas de visión y detección integrados para detectar desviaciones en tiempo real.
¿Por qué elegir el cobre?
La conductividad eléctrica del cobre (hasta 100% IACS para grados puros) lo convierte en el material elegido para los componentes que transportan corriente. Su conductividad térmica, aproximadamente 20 veces mayor que la del acero inoxidable, aleja el calor de las uniones sensibles en módulos de potencia y conjuntos de LED. Además, el cobre ofrece resistencia natural a la corrosión sin necesidad de revestimiento protector en muchos ambientes interiores, y su alta ductilidad permite adoptar formas complejas que agrietarían materiales menos maleables. En comparación con el aluminio, las piezas estampadas de cobre eliminan el riesgo de corrosión galvánica cuando se acoplan con conductores de cobre y reducen los modos de falla de terminación durante el ciclo de vida del producto.
Elegir la aleación de cobre adecuada
La selección de una aleación es la decisión más importante en el proceso de especificación. Los factores eléctricos, mecánicos, térmicos y económicos deben sopesarse con el entorno operativo previsto. Las tres familias de cobre estampadas más comúnmente (cobre puro, latón y bronce fosforado) presentan cada una un perfil de compensación distinto.
Cobre puro, latón, bronce fosforado.
| aleación | Conductividad (%IACS) | UTS típico (MPa) | ductilidad | Ventaja principal |
|---|---|---|---|---|
| C11000 (Cobre ETP) | 100 | 220–310 | Excelente | Máxima conductividad eléctrica/térmica |
| C26000 (Cartucho de latón) | 28 | 310–580 | bueno | Maquinabilidad y equilibrio de costes |
| C51000 (Bronce fosforado) | 15 | 470–690 | moderado | Resistencia a la fatiga y propiedades elásticas. |
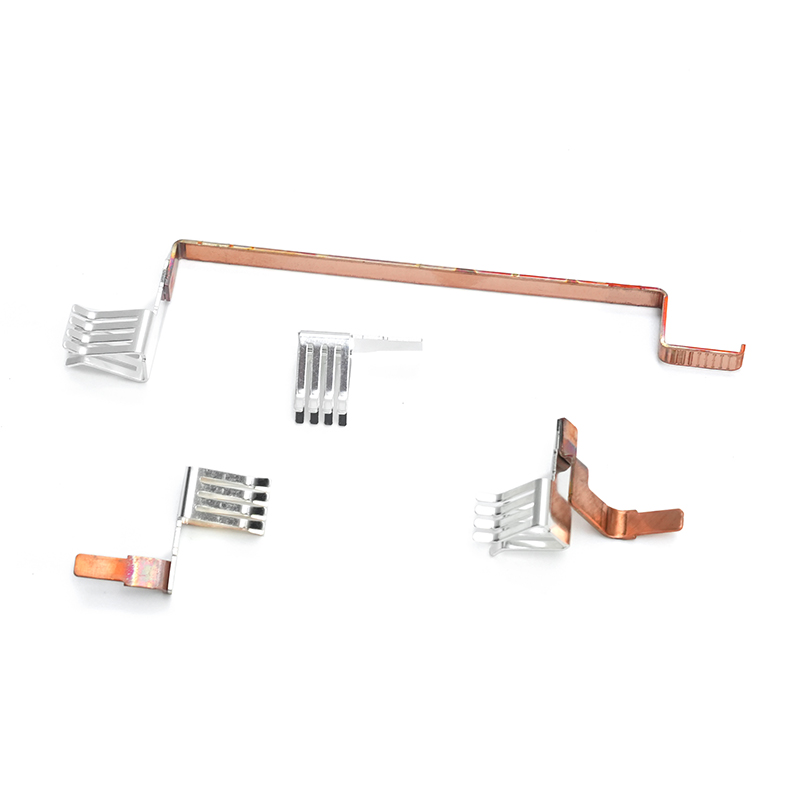
El cobre puro (C11000) no tiene comparación para barras colectoras, contactos de distribución de energía y disipadores de calor donde se requiere una caída de voltaje mínima o una transferencia térmica máxima. Sin embargo, su bajo límite elástico limita su uso en contactos accionados por resorte. El latón (C26000) ofrece un equilibrio favorable entre resistencia, resistencia a la corrosión y menor costo de materia prima, lo que lo hace ideal para conectores, terminales y accesorios industriales decorativos. El bronce fosforado (C51000) proporciona la mejor combinación de propiedades de resorte y vida útil ante la fatiga, en la que se basan miles de millones de resortes de contacto eléctrico y dedos de protección EMI cada año. La capacidad de esta aleación para mantener la fuerza de contacto durante miles de ciclos de acoplamiento la hace indispensable en conectores y zócalos de relé.
Factores de selección de materiales
Más allá de la conductividad y la resistencia, la matriz de selección debe incluir la conformabilidad (limitaciones de la relación R/t), la resistencia a la relajación de tensiones a temperaturas elevadas y la compatibilidad con procesos posteriores de enchapado o soldadura. Para una aleta de disipador de calor de CPU, dominan la difusividad térmica y la facilidad de soldadura; Para una jaula de rodamiento, la resistencia a la fatiga bajo cargas cíclicas y la compatibilidad con el aceite tienen prioridad. Comenzar con el modo de falla dominante en la aplicación (sobrecalentamiento eléctrico, fractura mecánica o corrosión) reduce rápidamente el campo de aleaciones y evita la sobreespecificación que eleva los costos de los materiales.
Consideraciones de diseño y fabricación
Incluso una elección óptima de aleación no logrará ofrecer rendimiento y calidad si la geometría de la pieza ignora los fundamentos de la deformación de la chapa. La colaboración temprana entre el ingeniero de diseño y el proveedor de estampado puede acortar el tiempo de entrega de las herramientas y evitar costosas fallas en el campo.
Radio de curvatura y recuperación elástica
Un radio de curvatura interior mínimo de un espesor de material es un punto de partida seguro para la mayoría de las aleaciones de cobre, pero son factibles radios más estrechos en materiales recocidos con la dirección del grano orientada favorablemente. La recuperación elástica (la recuperación elástica que hace que el ángulo doblado se abra después de que el punzón se retrae) debe compensarse en la geometría de la herramienta. Las aleaciones de cobre suelen presentar menos recuperación elástica que el acero inoxidable; sin embargo, el bronce fosforado puede requerir ángulos de curvatura de 2° a 6° dependiendo del temperamento. La predicción del retorno elástico mediante simulación de elementos finitos reduce las iteraciones de prueba y garantiza la estabilidad dimensional en todo el lote de bobinas.
Tolerancias y control de precisión
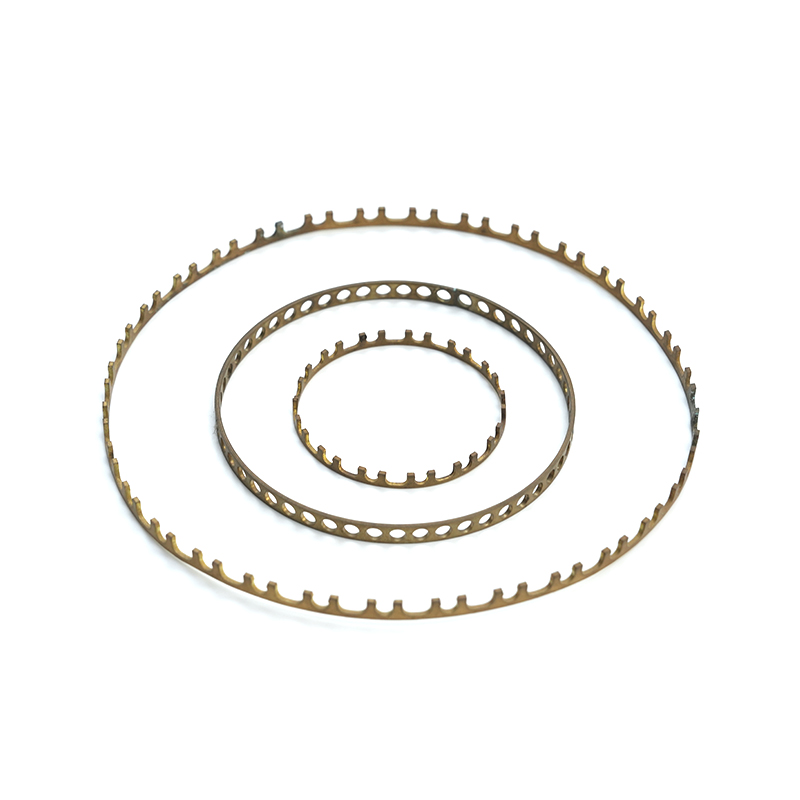
El estampado progresivo puede mantener de forma rutinaria tolerancias dimensionales de ±0,05 mm en características críticas, con límites más estrictos que se pueden lograr mediante estaciones de acuñación o afeitado en el troquel. Los requisitos de tamaño de orificio, distancia de paso y planitud deben revisarse según estándares de la industria como ISO 2768. Para jaulas de rodamientos de cobre de paredes delgadas, por ejemplo, mantener un espesor de pared constante y una concentricidad dentro de 10 µm determina el equilibrio dinámico de la jaula y el nivel de ruido en aplicaciones de motores de precisión. Un proveedor con diseño interno de herramientas y capacidades de rectificado CNC está mejor posicionado para mantener microtolerancias en millones de golpes.
Acabado de superficies y postratamiento
Muchos estampados de cobre se utilizan tal como están formados, basándose en la resistencia nativa a la corrosión. Cuando se requiere protección o soldabilidad adicional, se aplican acabados galvanizados de estaño, plata o níquel mediante procesos de revestimiento selectivo o general. Los tratamientos de pasivación y los recubrimientos antideslustre son comunes para los componentes de latón destinados a ambientes visibles o hostiles. El proveedor de estampado debe validar la adhesión del revestimiento mediante pruebas de choque térmico y medir el espesor del revestimiento en microsecciones.
Aplicaciones típicas de piezas estampadas de cobre
La versatilidad de los componentes de cobre estampado se refleja en su presencia en todas las industrias, desde interconexiones de chips a escala nanométrica hasta aparamenta industrial de alta resistencia. Los siguientes ejemplos representan aplicaciones de alto valor donde las propiedades del cobre permiten directamente el rendimiento del producto.
Componentes eléctricos y electrónicos
Más del 60% del consumo de cobre estampado termina en distribución eléctrica e interconexión electrónica. Anualmente se producen miles de millones de bloques de terminales, clips para fusibles, correas de conexión a tierra y blindajes EMI/RFI. Los contactos estampados de bronce fosforado son la columna vertebral de los conectores modulares y lectores de tarjetas inteligentes, donde la fuerza de inserción constante y la confiabilidad a largo plazo no son negociables.
Rodamientos industriales y automotrices
Los estampados de aleaciones de cobre desempeñan un papel fundamental, aunque a menudo invisible, en los equipos giratorios. Las jaulas de cobre de paredes delgadas retienen los elementos rodantes en los rodamientos de motores eléctricos de alta velocidad, combinando un peso ligero con una excelente compatibilidad con los lubricantes. Las tapas antipolvo de los cojinetes y los retenedores de sellos de latón protegen contra la contaminación y mantienen una ubicación axial precisa. Estos componentes deben soportar fuerzas centrífugas, ciclos térmicos de -40 °C a 150 °C y millones de ciclos de rotación sin deformarse.
Soluciones de gestión térmica
Desde aletas del disipador de calor de la CPU hasta placas base de semiconductores de potencia, las piezas de cobre estampado proporcionan la ruta térmica necesaria para mantener las temperaturas de las uniones dentro de límites operativos seguros. Los conjuntos de aletas de cobre raspadas o estampadas ofrecen una gran superficie y una baja caída de presión en el lado del aire, algo fundamental en la refrigeración de servidores. La capacidad de estampar geometrías de aletas complejas y luego soldarlas en tubos de calor demuestra la variedad de procesos complementarios que un proveedor de estampado competente puede coordinar.
Adquisición de piezas de estampado de cobre: lista de verificación del comprador
Un paquete de RFQ bien preparado acelera la precisión de las cotizaciones y revela la profundidad técnica de un proveedor antes de realizar inversiones en herramientas. Las siguientes secciones describen qué información recopilar y cómo evaluar la competencia de fabricación.
Qué preparar antes de solicitar una cotización
- Dibujo 2D detallado y modelo CAD 3D: Incluya todas las dimensiones, tolerancias y referencias de referencia críticas.
- Especificación de materiales: Grado de aleación, temple (p. ej., H02, H04) y cualquier certificación de proveedor preferido.
- Volumen anual y cadencia de entrega: Cuantifique si la pieza es un artículo de ejecución constante o una demanda elevada basada en proyectos.
- Requisito de acabado superficial: Especifique si el cobre desnudo es aceptable o si se aplican límites de residuos de limpieza, pasivación o enchapado.
- Entorno de aplicación: El rango de temperatura de funcionamiento, la exposición a productos químicos y los materiales de las piezas acopladas revelan riesgos latentes que influyen en las elecciones de materiales y revestimientos.
Verificación de Calidad y Certificaciones
Un proveedor competente de estampado de cobre demostrará el control estadístico del proceso a través de índices de capacidad del proceso (Cpk ≥ 1,33 para características críticas) y mantendrá un sistema de gestión de calidad certificado ISO 9001. Para los componentes de seguridad de grado automotriz, la certificación IATF 16949 agrega una capa adicional de prevención de defectos y trazabilidad. Los certificados de material entrante deben mostrar el cumplimiento de ASTM B152 o equivalente, y la expectativa estándar es la trazabilidad del lote hasta el molino. Los informes de inspección del primer artículo que contienen el diseño dimensional completo, las mediciones de conductividad y la sección transversal micrográfica de los bordes estampados proporcionan evidencia objetiva de la madurez del proceso.
Evaluación de las capacidades de los proveedores
Más allá del precio por pieza, evalúe la amplitud del diseño y la fabricación internos de herramientas, el rango de tonelaje de la prensa (normalmente de 25 a 400 toneladas para el estampado de cobre) y las operaciones secundarias como roscado, remachado o inspección óptica automatizada. Un proveedor que diseña sus propios troqueles progresivos y mantiene una base de datos del historial de herramientas puede reaccionar más rápido a los cambios de diseño y programar proactivamente el mantenimiento de las herramientas. Busque experiencia documentada en la producción de jaulas de cojinetes de cobre de paredes delgadas, aletas intrincadas de disipadores de calor o tiras de contacto continuas de bronce fosforado; estas aplicaciones exigen un conocimiento profundo de los materiales y un control de procesos de los que carecen las empresas de estampado genéricas.
El estampado de cobre de precisión se encuentra en la intersección de la ciencia de los materiales, la ingeniería de herramientas y la economía de la fabricación en volumen. Al anclar la especificación al requisito funcional dominante y formular a los proveedores preguntas detalladas sobre el proceso con antelación, los equipos de ingeniería y adquisiciones pueden asegurar componentes que cumplan los objetivos de rendimiento sin primas de costos ocultas. Los mejores resultados en estampado de cobre provienen de asociaciones de diseño y fabricación en las que se involucra la experiencia en materiales y herramientas del proveedor desde la etapa de concepto en adelante.